广州数控刀具选型指南:从硬质合金铣刀到非标刀具定制的实战思路
广州及珠三角地区聚集了汽车零部件、3C电子、精密模具、家电五金、医疗器械等大量制造企业,这些行业有一个共同特点:零件精度要求高、批量节奏快、材料种类杂。在这样的生产环境里,数控刀具不只是"消耗品",而是直接决定加工效率、表面质量和单件成本的变量。同样一台加工中心,换一套匹配的刀具方案,节拍可能相差三成以上。本文围绕广州数控刀具的选型逻辑展开,从刀具品类、材料匹配、涂层选择到非标定制与供应商评估,给出一套可落地的参考思路。
一、广州制造业的加工需求,决定了刀具结构
广州本地的加工场景大致可以分为几类:一是新能源汽车与传统汽车零部件,涉及铝合金壳体、铸铁刹车件、钢制齿轮轴;二是3C与消费电子,以铝合金中框、不锈钢小件、钛合金结构件为主,追求高转速、高光洁度;三是模具行业,加工淬硬钢、石墨电极、铜公,对刀具刚性和耐磨性要求苛刻;四是通用机械与五金件,材料从碳钢到不锈钢、黄铜都有。

不同场景对刀具的诉求并不一致。3C行业看重的是高转速下的动平衡与排屑顺畅,模具行业更关注刀具在HRC50以上材料中的抗崩刃能力,汽车零部件则强调批量加工中的尺寸一致性。因此,一家靠谱的数控刀具厂家通常不会用同一套产品去覆盖所有客户,而是根据加工材料、机床刚性和批量规模提供差异化方案。
二、常用数控刀具品类与适用场景
1. 硬质合金铣刀与钨钢立铣刀
硬质合金铣刀是加工中心上使用频率最高的刀具。钨钢立铣刀以碳化钨为主要成分,硬度可达HRA90以上,适合钢件、不锈钢、铸铁的中高速铣削。常见的结构差异包括:
- 刃数选择:2刃适合铝件和排屑空间要求大的工况,3刃兼顾排屑与刚性,4刃适合钢件精加工,6刃及以上多用于高进给或精修模具面。
- 螺旋角:30°通用,45°切削更轻快,适合不锈钢和钛合金;不等分螺旋角可抑制颤振,在深腔加工中效果明显。
- 刀尖圆弧:圆鼻刀(R角)比平底刀抗崩刃能力更强,适合开粗和硬度较高的材料。
2. 数控车刀片
车削加工中,刀片材质与断屑槽型的选择往往比刀具外形更关键。加工碳钢常用P类硬质合金涂层刀片,不锈钢倾向M类,铸铁和有色金属用K类。断屑槽方面,精加工选锋利槽型以降低切削力,粗加工选负倒棱槽型以提高刃口强度。广州不少五金加工厂存在"一刀多用"的习惯,实际上在批量生产中,按工序分开选刀片反而能降低综合成本。
3. 数控刀柄
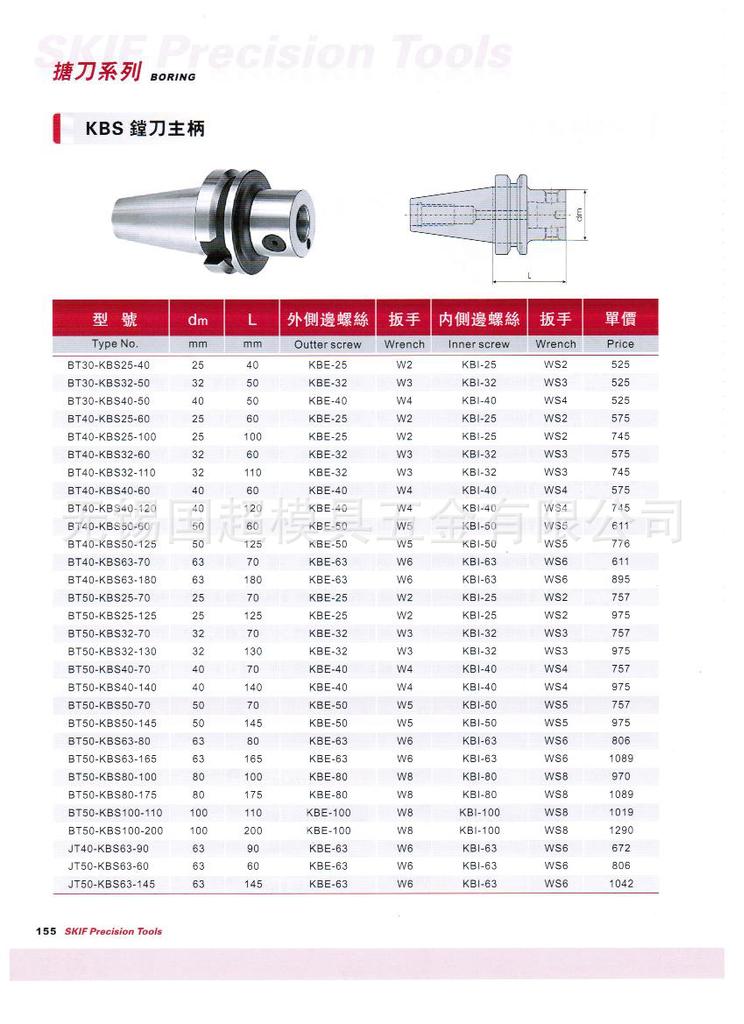
刀柄是容易被忽视但影响很大的一环。液压刀柄、热缩刀柄、弹簧夹头刀柄、侧固式刀柄各有适用区间:液压刀柄跳动小、适合精加工和铰孔;热缩刀柄刚性好、适合高转速小直径刀具;弹簧夹头刀柄通用性强、成本低,适合常规铣削。刀柄与主轴的锥面配合如果存在拉伤或铁屑,跳动值会迅速上升,刀具寿命可能直接缩短一半。
4. 涂层刀具与金刚石刀具
涂层是提升刀具寿命最直接的手段之一。常见涂层及其倾向性如下:
- TiN:通用型,成本低,适合低速钢件加工。
- TiCN:硬度高于TiN,适合不锈钢和铸铁。
- TiAlN / AlTiN:耐高温性能突出,适合高速干切和淬硬钢加工。
- DLC:摩擦系数低,适合铝合金、铜合金及有色金属的高光加工,能有效抑制积屑瘤。
- 金刚石(PCD)刀具:适用于铝合金、铜、石墨、碳纤维复合材料的高效加工,寿命可达硬质合金的数十倍,但不适合加工钢件(高温下会与铁发生反应)。
- CBN刀具:用于淬硬钢、冷硬铸铁的车削与铣削,是替代磨削工序的重要选择。
三、按工件材料匹配刀具,比按价格选更划算
在实际采购中,比较有效的做法是先锁定工件材料,再决定刀具基体、涂层和几何参数:
- 铝合金:优先考虑大前角、抛光槽型的钨钢立铣刀或金刚石刀具,配合DLC涂层,主轴转速可以拉高,排屑要顺畅。
- 不锈钢(304、316):加工硬化倾向强,宜用锋利刃口、TiAlN或AlTiN涂层,避免反复在同一位置停留。
- 淬硬钢(HRC45以上):选用高刚性硬质合金铣刀或CBN刀具,小切深、大切宽的方式更稳定。
- 铸铁:干切为主,K类材质配合AlTiN涂层,注意粉尘排屑和机床防护。
- 钛合金与高温合金:导热差、易粘刀,需低转速、大冷却流量,刀具刃口要钝化处理以抑制崩刃。
四、什么情况下应该考虑非标刀具定制
标准刀具覆盖了大部分常规工况,但以下情形用非标刀具定制往往更经济:
- 零件结构特殊,标准刀具无法到达加工部位,例如深腔、内壁倒角、交叉孔去毛刺;
- 多道工序可以合并为一把复合刀具完成,减少换刀次数与装夹误差;
- 批量稳定且规模较大,定制刀具可以针对特定材料优化槽型和涂层,换取更长的使用寿命;
- 对尺寸一致性要求高的场合,专用刀具能减少调机时间和废品率。
非标定制的关键不在于"能不能做",而在于沟通是否充分。图纸、工件材料、机床型号、主轴转速范围、冷却方式、期望寿命——这些信息提供得越完整,做出来的刀具越接近预期。部分定制失败案例,根源往往是只给了一张零件图,没有说明实际加工条件和设备能力。
五、选择广州数控刀具供应商,可以看这几个维度
广州本地的切削工具供应商数量不少,价格差异也比较大。判断一家供应商是否值得长期合作,可以从以下角度观察:
- 品类完整度:铣刀、车刀片、刀柄、钻头、丝锥是否能一站式配齐,减少多头采购的沟通成本。
- 库存与交付:常用规格是否有现货,紧急补货的响应速度如何,这对赶订单的工厂至关重要。
- 批次稳定性:同一型号不同批次的一致性,直接影响批量加工的尺寸控制。
- 技术支持:能否针对具体工况给出切削参数建议,出现崩刃、振纹、表面粗糙度不达标时能否协助排查。
- 检测能力:是否具备刀具跳动、刃口质量、涂层厚度等基础检测手段。
数控刀具批发与零售的逻辑不同。批发更看重供货稳定性和长期价格体系,零售则更看重选型指导和快速响应。对采购方来说,把用量大的常规刀具纳入固定供应渠道、把特殊工况交给具备定制能力的厂家,是一种比较务实的组合方式。
六、几个常见的采购与使用误区
- 只比单价,不算单件成本:一把便宜刀具如果寿命只有一半,实际成本反而更高。
- 照搬别人的切削参数:机床刚性、刀柄跳动、冷却条件不同,参数必须现场微调。
- 忽视刀柄与主轴状态:刀具再好,跳动超标也无法发挥性能。
- 冷却方式不匹配:深腔加工用外冷往往排屑不畅,内冷或高压冷却才是正确选择。
- 一把刀走完全程:开粗与精加工对刀具的要求相反,分开使用通常更省。
七、提升刀具寿命的几个实操方向
刀具寿命的提升往往来自细节调整:合理设定每齿进给量,避免刃口在硬化层上反复摩擦;保证刀具悬伸尽量短,减少振动;定期检查刀柄锥面和拉钉状态;对铝合金加工采用大流量冷却或微量润滑,抑制积屑瘤;对淬硬钢采用顺铣并保持恒定切削载荷。这些措施不需要额外投入太多成本,却常常能带来明显的寿命改善。
结语
广州数控刀具的选型,本质上是在材料、机床、工艺和成本之间寻找平衡点。硬质合金铣刀、钨钢立铣刀、数控车刀片、涂层刀具、金刚石刀具各有其边界,没有一种刀具能通吃所有工况。把工件材料和加工条件说清楚,再结合供应商的技术建议做选择,比单纯比价更能解决问题。金锐数控刀具(gzjiro.com)长期服务于珠三角制造企业,提供硬质合金铣刀、数控车刀片、数控刀柄、涂层刀具及非标刀具定制等产品与技术支持,可根据实际工况协助完成选型与参数优化,帮助加工现场把刀具性能真正用出来。