广州数控刀具采购与选型全指南:从硬质合金铣刀到非标刀具定制
珠三角是全球制造业密度最高的区域之一,而广州作为华南的商贸与物流枢纽,聚集了大量数控刀具厂家、代理商与批发商。对于加工企业来说,"广州数控刀具"不只是一个地域标签,它意味着更短的供货半径、更丰富的品类选择,以及更贴近实际工况的技术支持。金锐数控刀具(gzjiro.com)长期服务于广州及周边制造业客户,本文结合一线加工经验,系统梳理数控刀具的品类、材质、涂层选择与非标定制逻辑,帮助采购与工艺人员少走弯路。
一、为什么广州会成为数控刀具的集散与供应重镇
广州的刀具产业优势,本质上是下游需求"喂"出来的。以广州为中心,一小时车程内覆盖了佛山家电与模具、东莞3C精密件、中山灯饰与五金、深圳电子与医疗器械、惠州电池与结构件等产业集群。这些行业对切削工具的需求呈现出三个特点:批量大、交期紧、非标件比例高。
- 供货半径短:本地仓储备货可做到当日或次日达,减少停机等刀带来的产能损失。
- 品类齐全:从标准钨钢立铣刀、数控车刀片,到数控刀柄、金刚石刀具,基本可以一站式配齐。
- 非标响应快:华南刀具厂普遍具备快速打样能力,复杂成形刀、复合刃型刀具的三到七天出样已成常态。
- 技术贴近现场:广州数控刀具供应商大多直接对接加工现场,能根据机床刚性、材料硬度和表面要求调整刃型与切削参数。
因此,很多内陆与东南亚的加工企业也会把广州作为数控刀具批发的首选采购地,通过集中采购降低综合成本。
二、数控刀具的主要品类与适用场景
切削加工中,刀具成本通常只占零件总加工成本的3%—5%,却直接影响70%以上的加工效率与表面质量。选对品类,比单纯压低单价更有价值。
1. 硬质合金铣刀
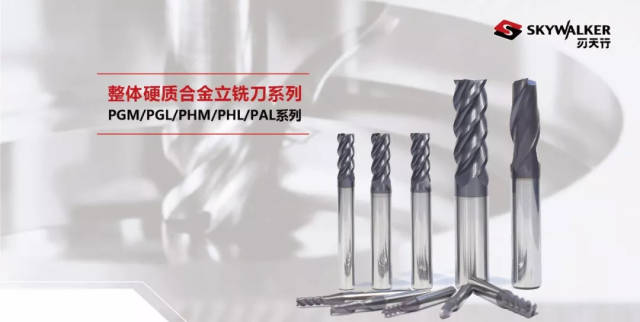
硬质合金(钨钢)铣刀是目前平面、侧壁、型腔加工的主力。按刃数可分为两刃、三刃、四刃、六刃等:铝合金等轻金属宜用两刃或三刃大切槽空间设计,避免粘刀;钢件精加工则倾向四刃以上,兼顾效率与刚性。不等分螺旋角设计的抗振铣刀,在不锈钢和模具钢加工中能显著抑制颤振。
2. 钨钢立铣刀
钨钢立铣刀是使用频率最高的通用刀具,直径从0.5mm微径到20mm以上都有覆盖。微径立铣刀广泛用于3C电子外壳、连接器、医疗器械等小特征加工,对跳动精度和动平衡要求极高,通常需要搭配高精度数控刀柄使用。
3. 数控车刀片
车削加工以可转位刀片为核心,按加工形态分为外圆、内孔、切槽、螺纹、仿形等;按材质分为硬质合金涂层刀片、金属陶瓷、CBN与PCD刀片。铸铁与淬硬钢适合CBN,铝合金与铜件适合PCD,钢件则多选PVD或CVD涂层硬质合金。
4. 数控刀柄
刀柄是常被低估的一环。BT、HSK、ER、液压刀柄、热缩刀柄在精度、刚性与换刀效率上差别明显。高转速精加工场景下,液压刀柄与热缩刀柄的跳动精度可控制在3μm以内,是提升表面质量的低成本方案。
5. 涂层刀具与金刚石刀具
涂层是刀具寿命的"倍增器"。TiAlN适合高速干切钢件,AlCrN耐高温、适合模具与难加工材料,DLC则针对铝合金与铜的粘刀问题。金刚石刀具(PCD/CVD)硬度可达HV8000以上,是铝、铜、石墨、碳纤维复合材料高速加工的首选。
三、刀具材质与涂层选择对照
| 加工材料 | 推荐刀具材质 | 推荐涂层 | 典型应用行业 |
|---|---|---|---|
| 铝合金、铜合金 | 硬质合金 / PCD金刚石 | DLC、无涂层抛光刃 | 3C电子、汽车零部件、灯具五金 |
| 碳钢、合金钢 | 硬质合金 | TiAlN、AlTiN | 模具、通用机械、紧固件 |
| 不锈钢 | 超细晶粒硬质合金 | AlCrN | 医疗器械、食品机械、化工设备 |
| 淬硬钢(HRC50以上) | 硬质合金 / CBN | AlTiN、TiSiN | 模具、轴承、齿轮 |
| 铸铁 | 硬质合金 / CBN | CVD涂层、无涂层 | 汽车零部件、机床铸件 |
| 石墨、复合材料 | PCD / CVD金刚石 | 金刚石涂层 | 电池、航空航天、模具电极 |
需要提醒的是,材质与涂层只是基础,刃型几何参数(前角、螺旋角、刃口钝化)同样关键。同一款涂层刀具,刃口处理方式不同,寿命可能相差数倍。
四、按下游行业选刀:不同工况的切削逻辑
制造业细分行业众多,切削需求差异很大。以下是几类典型场景的选刀思路:
- 汽车与新能源汽车零部件:发动机缸体、变速箱壳体、电机壳、电池托盘以铝合金为主,追求高金属去除率,常用大螺旋角铝用铣刀与PCD面铣刀;铸铁制动件则用CBN或CVD涂层刀片。
- 3C电子与通信设备:手机中框、散热件、连接器加工特征小、精度高,微径钨钢立铣刀与高精度热缩刀柄是标配,对跳动与刀具一致性要求苛刻。
- 模具与五金:型腔深、余量不均,需要抗振铣刀与球头铣刀配合,淬硬模具的精加工宜用高硬度涂层刀具或CBN。
- 医疗器械与生物制品设备:钛合金、不锈钢、PEEK等材料并存,切削温度高、易加工硬化,适合AlCrN涂层与锋利刃口设计。
- 纺织机械与化纤设备:大量不锈钢与特种合金零件,长径比大的深孔、细长轴加工多,对刀具刚性与排屑设计敏感。
- 木工家具与人造板加工:以金刚石刀具为主,耐用度是硬质合金的数倍以上,适合封边、铣型、开料等大批量连续生产。
- 包装印刷与纸制品设备:辊类零件多为铸铁与不锈钢,车削与铣削并重,适合通用型涂层刀具。
- 工程机械与矿山机械:大型结构件余量大、断续切削多,需要强壮的刃口与抗冲击牌号。
五、非标刀具定制:什么时候值得做
标准刀具便宜、交期快,但并非万能。出现以下情况时,非标刀具定制往往能在两三个月内收回成本:
- 零件特征复杂,需要多把标准刀多次装夹才能完成,一次成形刀可显著缩短节拍;
- 加工部位干涉严重,标准刀无法进入或刚性不足;
- 批量稳定且量大,复合刀具能减少换刀次数、提高一致性;
- 材料特殊(如高硅铝合金、钛合金、高温合金),标准刃型磨损过快。
非标定制的关键在于沟通质量。提供零件图纸、材料牌号、机床型号、现有刀具寿命与失效形式,供应商才能给出合理的刃型与材质方案。华南地区非标刀具定制的常规节奏是:方案确认1—2天,打样3—7天,小批量交付约两周。
六、广州数控刀具批发与供应商筛选要点
做数控刀具批发的渠道不少,但稳定供货与技术支持的差别很大。建议从以下几个维度评估:
- 库存深度与常用规格覆盖:常用直径的立铣刀、通用车刀片是否有现货,直接决定你的停机风险。
- 批次一致性:刀具寿命波动大,往往说明品控或刃口处理不稳定,会打乱生产排程。
- 技术支持能力:能否提供切削参数建议、失效分析、替代方案,比单价更重要。
- 非标打样能力:有自有磨削与涂层配套的供应商,交期更可控。
- 价格结构透明:区分标准品、定制品的报价逻辑,避免后期加价。
以广州数控刀具市场为例,同一个规格的产品可能存在国产、合资、进口多个档次,价格差距可达数倍。理性的做法是先按加工要求划定档次,再在同档次内比较性价比,而不是一味追求低价或迷信进口。
七、选型与使用中的常见误区
- 只比单价,不算单件成本:刀具寿命从100件提升到180件,即使单价贵30%,单件成本依然下降。
- 忽视刀柄精度:刀具再好,跳动超标也会导致崩刃、表面粗糙度不达标。
- 涂层万能论:涂层需要匹配工况,铝合金用AlTiN反而容易粘刀。
- 参数一成不变:不同机床刚性、不同批次毛坯余量,都需要微调切削参数。
- 不做失效记录:建立刀具寿命台账,是降低综合成本最有效也最容易被忽略的动作。
八、常见问题解答
Q1:硬质合金铣刀和钨钢立铣刀有什么区别?
硬质合金的主要成分是碳化钨,因此业界常把硬质合金刀具称为钨钢刀具,两者在多数语境下指的是同一类材质,"钨钢立铣刀"更强调立铣刀这一具体形态。
Q2:金刚石刀具能加工钢件吗?
不能。金刚石在高温下会与铁元素发生化学反应,导致急剧磨损,因此金刚石刀具主要用于铝、铜、石墨及非金属材料,加工钢件应选择CBN或涂层硬质合金。
Q3:非标刀具定制的起订量高吗?
视刀具复杂度而定,简单成形刀通常几支起订,复合刀具会略高。批量越大,单支成本越低。
Q4:广州本地采购相比外地采购有什么实际好处?
交期短、可现场试刀、问题反馈快,尤其适合多品种小批量、临时插单频繁的加工企业。
结语
数控刀具是制造业的"牙齿",它的选择逻辑从来不是越贵越好,而是与材料、机床、零件特征形成匹配。广州数控刀具产业链的成熟,为华南乃至全国的加工企业提供了品类齐全、响应快速的采购环境。无论是标准硬质合金铣刀、数控车刀片的批量补给,还是复杂工况下的非标刀具定制与金刚石刀具方案,找到一家愿意深入现场、理解工艺的切削工具供应商,往往比逐次压价更能带来长期的成本优势。金锐数控刀具(gzjiro.com)专注数控刀具供应与定制服务,欢迎就具体加工难题进行技术交流。