广州数控刀具选型与采购全指南:硬质合金铣刀、车刀片到非标定制方案
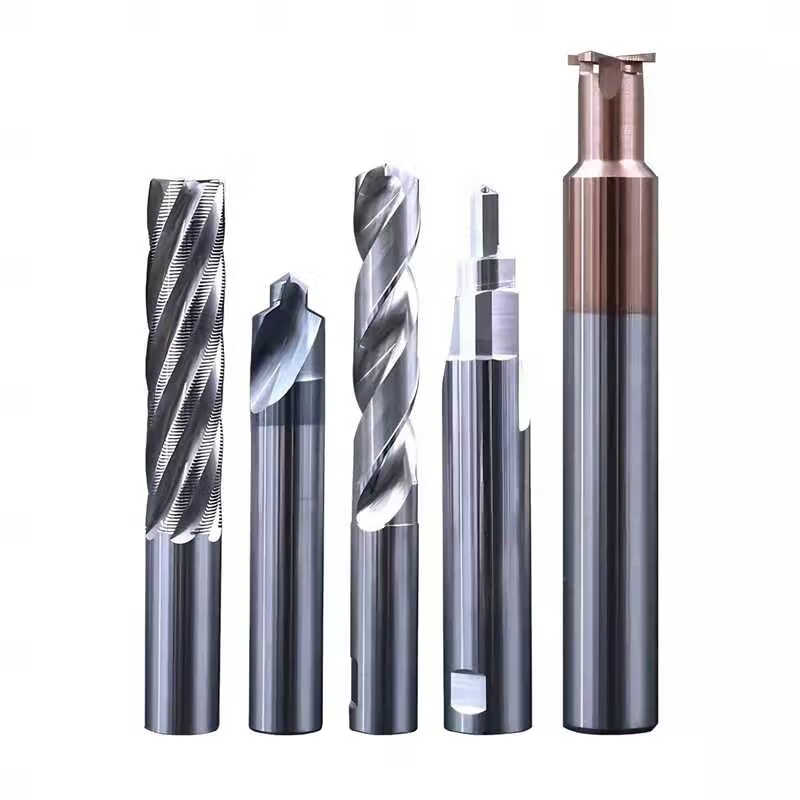
在华南制造业版图上,广州及珠三角地区聚集了汽车零部件、3C电子、精密模具、医疗器械、轨道交通、家电五金等大量加工企业。这些行业的共同特点是批量大、精度高、交期紧,对切削工具的要求早已不只是"能用",而是"稳定、高效、可追溯"。广州数控刀具市场正是围绕这些需求成长起来的——从标准硬质合金铣刀、数控车刀片,到涂层刀具、金刚石刀具,再到针对特定工序的非标刀具定制,形成了一条完整的供应体系。
本文以实际加工场景为线索,梳理数控刀具的品类逻辑、选型参数、涂层选择、非标定制节点以及批发采购中的注意事项,供工艺工程师、刀具管理员与采购负责人参考。

一、广州数控刀具产业为何具备集散优势
广州的刀具供应能力,首先来自需求侧的密度。珠三角的加工企业分布集中,从东莞的精密五金、深圳的消费电子结构件,到佛山顺德的模具与家电、广州本地的汽车零部件与医疗器械,形成了对铣削、车削、钻削、攻丝等工序的高频需求。需求密集带来两个结果:一是刀具库存周转快,规格覆盖广;二是技术服务响应快,非标定制周期被压缩。
其次是配套完整。广州周边聚集了大量硬质合金棒材、涂层加工、精密磨削、刀柄制造与刃磨服务企业,从毛坯到成品再到修磨再利用,可以在较短半径内完成。对于需要数控刀具批发的贸易商、以及需要稳定交付的终端工厂而言,这种配套密度意味着更短的补货周期和更低的沟通成本。
第三是应用经验沉淀。长期服务于多品种、小批量与大批量并存的加工场景,让本地供应商积累了较完整的切削参数数据库,能够在客户提出"这个材料不好加工"时,快速给出刀具材质、涂层、几何角度与切削三要素的组合建议。
二、数控刀具的主要品类及适用场景
把数控刀具按加工方式拆分,能更清楚地对应到具体工序。以下是制造现场最常见的几类:
- 硬质合金铣刀:以钨钴类硬质合金为基体,适用于钢件、铸铁、不锈钢、铝合金的平面、侧面、型腔与轮廓加工。其中整体式立铣刀刚性好、跳动小,适合精加工与高速加工。
- 钨钢立铣刀:即整体硬质合金立铣刀,常用于模具型腔开粗与清角、3C结构件的侧壁精修。三刃、四刃适合钢件,两刃或三刃大螺旋角适合铝合金排屑。
- 数控车刀片:可转位车削刀片,按形状分CNMG、WNMG、DNMG、VNMG等,按材质分P(钢)、M(不锈钢)、K(铸铁)、N(有色金属)、S(高温合金)、H(淬硬钢)系列。刀片是消耗量最大的品类,也是批量采购的重点。
- 数控刀柄:BT、HSK、ER、液压刀柄、热缩刀柄、侧固式刀柄等,决定刀具的夹持精度与动平衡等级。高转速加工中,刀柄的跳动量往往比刀具本身更影响表面质量与刀具寿命。
- 涂层刀具:在硬质合金基体上沉积TiN、TiCN、TiAlN、AlTiN、AlCrN、DLC或金刚石涂层,用以提高硬度、耐热性与抗粘结磨损能力。
- 金刚石刀具:包括PCD聚晶金刚石刀具与CVD金刚石涂层刀具,主要用于铝合金、铜合金、石墨、碳纤维复合材料以及非金属材料的高光洁度加工,寿命可达硬质合金的数倍至数十倍。
- 非标刀具定制:复合台阶钻、成型铣刀、非标铰刀、专用螺纹刀具、多阶梯组合刀等,用于标准品无法覆盖的工序。
三、选型时必须确认的五个关键参数
很多加工问题并非刀具质量不佳,而是选型参数与工况不匹配。以下五项建议在采购前逐条确认:
- 被加工材料:区分碳钢、合金钢、不锈钢、铸铁、铝合金、钛合金、淬硬钢与复合材料。材料不同,刀具基体钴含量、涂层类型与刃口处理方式完全不同。
- 硬度与热处理状态:调质钢与淬硬钢(HRC45以上)对刀具的红硬性要求差异明显,后者通常需要AlTiN或AlCrN涂层并配合负倒棱刃口。
- 加工工序性质:粗加工看重金属去除率与抗崩刃能力,精加工看重刃口锋利度与尺寸一致性。同一把刀很难同时满足两端需求。
- 机床与工况:主轴转速上限、功率、刚性、是否带内冷、夹持方式,都会限制切削参数的取值区间。
- 精度与表面要求:公差带、Ra值、毛刺控制要求,决定是否需要精磨刀具或PCD刀具。
四、涂层技术如何影响刀具寿命
涂层是提升刀具性价比最直接的手段之一。常见涂层及其适用方向如下:
| 涂层类型 | 特点 | 典型适用材料 |
|---|---|---|
| TiN | 通用型,摩擦系数低,成本低 | 碳钢、一般钢件 |
| TiCN | 硬度高、耐磨性好 | 钢件、铸铁 |
| TiAlN | 耐高温氧化,适合高速切削 | 合金钢、不锈钢、模具钢 |
| AlTiN / AlCrN | 高温硬度突出,抗氧化温度高 | 淬硬钢、高温合金、钛合金 |
| DLC | 摩擦系数极低,抗粘结 | 铝合金、铜合金、石墨 |
| 金刚石涂层 | 硬度接近天然金刚石,耐磨性极佳 | 碳纤维复合材料、石墨、高硅铝合金 |
需要注意的是,涂层并非越硬越好。加工铝合金时若使用含铝量高的涂层,容易出现铝元素亲和导致的积屑瘤;此时改用DLC或无涂层抛光刀具,效果往往更好。类似地,不锈钢加工强调抗粘结与抗沟槽磨损,涂层与刃口钝化处理需要协同设计。
五、什么情况下应该考虑非标刀具定制
标准刀具覆盖面广,但遇到以下情形,非标定制通常更经济:
- 工序涉及多个台阶、倒角、沉孔,需要多把标准刀反复换刀,效率损失明显;
- 零件结构特殊,标准刀具无法到达加工部位,或刚性不足产生振纹;
- 产量稳定且批量较大,通过复合刀具减少换刀次数可以显著缩短单件工时;
- 对同轴度、位置度要求高,希望一次成型保证相对位置精度;
- 被加工材料特殊,标准刀具的几何角度不适合该材料的排屑与切削力分布。
推进非标定制时,建议向数控刀具厂家提供完整的输入信息:零件图纸、材料牌号与硬度、现用工艺与存在的问题、机床型号与主轴接口、期望的节拍与寿命指标。信息越完整,打样一次成功的概率越高。金锐数控刀具(gzjiro.com)在非标刀具定制方面支持从图纸评审、方案设计到试样验证的流程,可根据客户的工序痛点调整槽型、螺旋角与刃口处理方式。
六、数控刀具批发与供应商选择的实务要点
对于贸易商与用量较大的工厂,采购环节的判断标准可以归纳为几条:
- 规格覆盖度:常用铣刀直径、刀片型号、刀柄接口是否齐备,能否一站式配齐,减少多方采购的管理成本。
- 批次稳定性:刀具是消耗品,不同批次之间的尺寸与寿命波动会直接影响产线节拍。稳定的切削工具供应商应能提供批次检测数据。
- 技术响应能力:出现问题能否在短时间内给出参数调整或替代方案,而不是仅做报价。
- 库存与交期:常规品是否常备库存,非标品的交付周期是否明确。
- 售后与修磨:整体硬质合金刀具可通过重新刃磨延长使用寿命,是否提供修磨服务会影响综合使用成本。
价格比较时,更合理的方式是核算"单件加工成本",即刀具采购价÷可加工零件数,再加上换刀停机与不良品的隐性成本。有些单价较高的涂层刀具或金刚石刀具,在综合成本上反而更低。
七、不同行业场景下的刀具配置思路
把刀具选择放到具体行业里看,会更清晰:
- 汽车零部件:缸体、缸盖、变速器壳体以铝合金与铸铁为主,常用PCD刀具加工铝合金面,用涂层硬质合金铣刀与CBN刀片加工铸铁面,强调高节拍与尺寸稳定性。
- 精密模具:模具钢淬火前后加工差异大,开粗用大螺旋角钨钢立铣刀,精加工用球头铣刀配合高速主轴,淬硬区域需AlTiN或AlCrN涂层。
- 3C电子与精密五金:不锈钢中框、铝合金外壳、钛合金结构件加工,对刀具跳动与表面质量要求高,微型铣刀与小直径钻头用量大。
- 医疗器械:钛合金与不锈钢植入件加工,需关注刀具的洁净度与切削热控制,避免材料表面变质层。
- 航空航天与轨道交通:高温合金、钛合金、复合材料加工,刀具磨损快,通常需要专门槽型与高压内冷配合。
- 家电与五金紧固件:批量大、单价敏感,多采用标准刀片与数控刀柄组合,通过优化切削参数与换刀管理降低成本。
八、刀具寿命管理的三个实用动作
刀具买回来只是开始,用好才是关键。建议在车间推行以下做法:
- 建立刀具台账:记录每把刀的型号、材质、涂层、使用工序、加工数量与失效形式,积累到一定量后即可反推出合理的换刀周期。
- 区分失效模式:崩刃、月牙洼磨损、沟槽磨损、积屑瘤、热裂纹的判断完全不同。崩刃多与刚性或参数有关,磨损快则可能是涂层或材质不匹配。
- 规范修磨与复用:整体硬质合金刀具修磨时需要注意前后角一致性与涂层去除后的性能变化,必要时重新涂层,避免"越磨越短寿命"。
九、常见问题解答
问:硬质合金铣刀和钨钢立铣刀是两种不同的刀吗?
答:本质上属于同一类。钨钢即硬质合金的俗称,钨钢立铣刀通常指整体式硬质合金立铣刀,强调基体为整体钨钴合金而非焊接结构。
问:金刚石刀具适合加工钢件吗?
答:一般不适合。金刚石在高温下会与铁元素发生化学反应导致快速磨损,因此主要用于铝合金、铜合金、石墨与复合材料等非铁金属及非金属材料。
问:为什么换了一批刀片后表面粗糙度变差了?
答:可能原因包括刀片槽型变化、刃口钝化处理差异、刀柄跳动增大或夹持面有杂质。建议先检测刀柄跳动,再对比刀片批次与槽型代号。
问:非标刀具定制的周期一般多久?
答:取决于结构复杂程度与是否涉及特殊材质或涂层。常规结构在图纸确认后通常数天内可交付样品,复杂成型刀或复合刀具需要更长设计验证时间。
十、结语
数控刀具的选择,本质上是在材料、涂层、几何角度、机床条件与成本之间寻找平衡点。对于广州及周边地区的加工企业而言,本地完善的供应链让试错成本大幅降低——无论是标准硬质合金铣刀与数控车刀片的批量补给,还是针对特定工序的非标刀具定制,都能在较短周期内完成验证与切换。
金锐数控刀具深耕广州数控刀具供应领域,产品覆盖钨钢立铣刀、数控车刀片、数控刀柄、涂层刀具与金刚石刀具,并提供非标刀具定制与批发配套服务。如果在具体加工中遇到刀具寿命不足、表面质量不稳定或工序效率受限的问题,欢迎带着零件图纸与工况参数沟通,从刀具方案层面寻找更合适的解决路径。