广州数控刀具选型与采购指南:从标准刀具到非标定制的高效切削方案

在广州及整个珠三角制造业圈里,车间主任和工艺工程师最常纠结的问题之一,就是刀具选得对不对。同一台加工中心,换一把合适的硬质合金铣刀,可能让单件工时缩短三成;选错了数控车刀片,可能整批工件尺寸漂移、表面粗糙度不达标。广州作为华南地区制造业与商贸流通的重要节点,聚集了大量数控刀具厂家、贸易商和终端用户,如何在这片市场里找到既能保证刀具品质、又能提供技术支持与稳定供货的合作伙伴,是很多采购和技术人员关心的话题。
这篇文章围绕广州数控刀具的选型逻辑、材质涂层搭配、非标刀具定制流程以及采购评估要点展开,适合正在做工艺优化、刀具国产化替代或者寻找长期切削工具供应商的朋友参考。
一、广州为什么成为数控刀具的重要集散地
刀具的需求从来不是孤立存在的,它紧紧跟着下游加工产业走。广州地处珠三角核心位置,周边一小时经济圈内分布着大量金属加工密集型企业,这些行业构成了数控刀具消费的主力:
- 汽车与汽车零部件:发动机缸体缸盖、变速箱壳体、转向节、轮毂等,大量使用硬质合金铣刀和数控车刀片进行高效切削。
- 3C电子与通信设备:手机中框、散热件、铝合金外壳、不锈钢结构件,对钨钢立铣刀的小径、高转速、高表面质量要求极高。
- 模具制造:注塑模、压铸模、冲压模的型腔加工,常需要长刃立铣刀、球头刀以及淬硬钢专用涂层刀具。
- 家电与五金制品:顺德、中山一带的家电、灯饰、卫浴五金,批量大、节拍快,对刀具寿命和一致性敏感。
- 医疗器械与精密仪器:钛合金骨钉、不锈钢手术器械,属于难加工材料,偏向金刚石刀具和高性能涂层刀具。
- 通用机械与工程机械:泵阀、轴承、齿轮、液压件的孔加工与螺纹加工,涉及钻削、铰削、攻丝等完整刀具链。
产业链密集带来的直接好处是:广州数控刀具的品类齐全、货源集中、交付周期短。无论是标准品现货批发,还是按图纸非标刀具定制,都能在本地找到响应速度较快的供应资源。同时,激烈的市场竞争也推动了本地数控刀具厂家在技术服务和整体解决方案上的持续投入。
二、常用数控刀具类型及适用场景
了解刀具分类,是做出正确选型的第一步。以下是在广州数控刀具市场中最常见的几类产品及其典型用途:
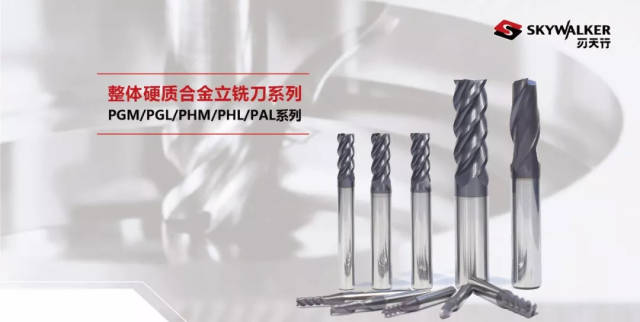
- 硬质合金铣刀:以钨钴类硬质合金为基体,刚性好、耐磨性强,适合钢件、铸铁、不锈钢的平面、侧面和槽加工,是目前加工中心上使用量最大的刀具类别之一。
- 钨钢立铣刀:强调刃口锋利度与抗崩性,多用于轮廓铣削、仿形加工和精铣。小径钨钢立铣刀在3C结构件和模具清角工序中几乎不可替代。
- 数控车刀片:按ISO标准分为P、M、K、N、S、H等材质组,配合不同断屑槽型,应对从粗车到精车的全流程。车刀片的牌号与槽型搭配,往往比刀具本身更影响加工效果。
- 数控刀柄:BT、HSK、ER弹簧夹头、液压刀柄、热缩刀柄等,负责把刀具稳定地连接到主轴上。刀柄的跳动精度和动平衡等级,直接决定高速加工时的振动与表面质量。
- 涂层刀具:通过TiN、TiCN、TiAlN、AlCrN、DLC等涂层提升表面硬度和耐热性,是延长刀具寿命最经济有效的手段。
- 金刚石刀具:包括PCD聚晶金刚石和CVD金刚石涂层刀具,用于铝合金、铜合金、石墨、碳纤维复合材料等高磨损或高粘性材料加工。
- 非标刀具定制:针对特殊台阶、复合型面、深孔、异形槽等标准品无法覆盖的工况,按图纸或样品开发专用刀具。
三、刀具材质与涂层:决定寿命和效率的关键组合
很多现场问题,其实根源在材质和涂层的搭配上。这里给出一条大致的判断思路。
基体材质方面:硬质合金(钨钢)是绝对主力,细晶粒和超细晶粒牌号适合高硬度、高精度的加工场景;高速钢刀具韧性好但耐热性有限,多用于钻头、丝锥和低速复杂成形加工;陶瓷和CBN则主要面向淬硬钢、高温合金的硬车削和高速切削。
涂层方面:
- TiN:通用型,成本低,适合一般钢件的轻中载加工。
- TiCN:硬度高、摩擦系数低,在铸铁、不锈钢加工中表现稳定。
- TiAlN / AlTiN:高温抗氧化能力强,是干式切削、高速切削钢件和淬硬钢的常用选择。
- AlCrN:耐高温和抗磨粒磨损突出,适合难加工材料与高速工况。
- DLC:摩擦系数极低,能有效抑制积屑瘤,是铝合金、铜合金加工的好搭档。
- 金刚石涂层:面向石墨电极、高硅铝合金、复合材料等强磨损场景,寿命通常是普通涂层的数倍。
需要提醒的是,涂层并非越硬越好。涂层硬度越高,往往脆性也越大,在断续切削、机床刚性不足或夹持不稳定的情况下容易崩刃。因此选涂层时,一定要结合机床刚性、工件夹持方式、冷却条件和切削参数综合判断。
四、按被加工材料选刀具的实用思路
把材料分类,是快速缩小选型范围的有效方法:
- 碳钢与合金钢:优先考虑P类硬质合金配TiAlN涂层,线速度可以放得比较高,适合追求效率的粗加工。
- 不锈钢:加工硬化倾向明显、导热差,建议选M类材质搭配TiCN或AlCrN涂层,刃口做钝化处理,避免切削力集中导致崩刃。
- 铸铁:K类材质更合适,涂层可选用TiCN或AlCrN,注意应对石墨化切削产生的磨粒磨损。
- 铝合金:高硅铝合金磨损性强,可用金刚石刀具;普通铝合金可选大前角、抛光刃的钨钢立铣刀,配合DLC涂层减少积屑瘤。
- 钛合金与高温合金:导热性差、化学活性高,需低线速度、大切深、充足冷却,材质上偏向细晶粒硬质合金和专用涂层牌号。
- 淬硬钢:HRC45以上可考虑陶瓷或CBN刀具进行硬车削,替代部分磨削工序;铣削则用高硬度涂层立铣刀配合较小的径向切深。
- 石墨与复合材料:磨损极强,金刚石涂层刀具是首选,同时要注意粉尘防护和刀具排屑槽设计。
实际生产中,同一个零件往往有多种材料组合。此时更有效的方式是把工况信息交给有经验的切削工具供应商,由其针对性给出刀具牌号、几何角度和推荐参数。
五、非标刀具定制的完整流程
当标准刀具无法满足台阶、型腔、复合孔或特殊排屑要求时,非标刀具定制就是必要的选择。一个规范的非标定制流程通常包含以下环节:
- 需求沟通:提供零件图纸、加工部位尺寸、被加工材料、机床型号、主轴转速范围和冷却方式。
- 方案设计:确定刀具结构、刃口几何、材质牌号和涂层方案,必要时给出刀具简图供确认。
- 报价与交期确认:根据结构复杂度和数量明确单价、打样周期与批量交期。
- 打样试切:先用单支或小批量样品到现场试切,验证尺寸精度、表面质量和刀具寿命。
- 参数优化:根据试切结果调整切削参数或微调刃口,形成稳定的加工工艺。
- 批量交付与售后:确认后转入批量生产,并提供后续的重磨、重涂等复修服务,降低单位加工成本。
值得强调的是,非标定制的成败往往不在刀尖本身,而在前期工况信息的完整度。机床刚性、夹持方式、是否断续切削这些细节,都会显著影响最终方案。广州本地不少数控刀具厂家可以把打样周期压缩得比较短,这是产业集群带来的现实优势。
六、数控刀具批发采购时的评估要点
面对市场上数量众多的切削工具供应商,建议从以下几个维度做判断:
- 品类完整度:铣、车、钻、镗、螺纹刀具是否齐全,刀柄与配件能否配套供应,直接影响采购效率。
- 技术响应能力:能否针对具体工况提供选型建议和参数推荐,而不只是报价单。
- 稳定性与一致性:批量供货时刀具寿命是否波动过大,这比单支刀具的极限性能更重要。
- 库存与交期:常用规格是否有现货,非标件的打样和量产周期是否可控。
- 售后与复修:是否提供重磨、重涂服务,能否帮助客户把刀具综合成本降下来。
- 试样支持:愿意配合现场试切、用数据说话的供应商,通常更值得长期合作。
七、提升刀具寿命的现场建议
再好的刀具,也需要正确的使用方式配合。以下几点在现场非常实用:
- 保证刀柄跳动在合理范围内,装刀前清洁锥面和夹持部位,避免微小杂质引起偏摆。
- 合理安排粗精加工分工,粗加工优先考虑大切深、低转速的稳定性方案,精加工再追求高转速和高进给。
- 冷却液要喷到刀刃切削区,而不是喷在工件表面;不锈钢和钛合金加工更要注意冷却充分。
- 建立刀具寿命台账,按加工件数或切削时间定期换刀,避免“用坏为止”导致批量报废。
- 及时修磨磨损刀具,刃口磨损量控制在合理范围,重磨后重新涂层可恢复大部分性能。
结语
数控刀具看起来只是机床上的一个小部件,但它直接影响加工效率、尺寸精度和单件成本。在广州这样制造业密集、供应链成熟的城市,找到合适的数控刀具并不难,难的是找到能真正理解工况、愿意一起打磨工艺的合作伙伴。无论是硬质合金铣刀、钨钢立铣刀、数控车刀片、数控刀柄的常规采购,还是涂层刀具、金刚石刀具的升级替换,抑或是复杂零件的非标刀具定制,选型时多花一点时间沟通工况、多做一次试切验证,往往能在后续的批量生产中省下更多成本。
金锐数控刀具(gzjiro.com)长期服务于广州及华南地区的金属加工企业,提供数控刀具批发、选型技术支持与非标刀具定制服务。如果您正在为某个工序的刀具寿命或加工效率发愁,不妨把图纸和工况参数发过来,用一次试切来验证方案是否合适。