广州数控刀具采购指南:从硬质合金铣刀到非标定制,如何选对切削工具供应商
在珠三角的制造业版图里,广州及周边城市群聚集了大量汽车零部件、3C电子、精密模具、家用电器、医疗器械和五金结构件工厂。这些车间有一个共同点:几乎每一道金属切削工序,都离不开数控刀具。刀具选得对不对,直接决定加工节拍、表面质量、单件成本和机床稼动率。很多采购和工艺工程师在搜索"广州数控刀具"时,真正想解决的问题并不只是"哪里买",而是"怎么买对、买稳、买得划算"。本文从选型逻辑、品类差异、供应能力评估到成本管理,系统梳理一份实用的采购思路。
为什么广州能形成数控刀具的集散与配套优势
广州数控刀具市场的活跃,根源在于下游需求密度高。往东是东莞、深圳的3C电子和精密连接器产业,往南是中山、珠海的家电与小家电集群,往北是佛山的模具与压铸配套,加上广州本地的汽车零部件、轨道交通装备和工业自动化设备制造,形成了从粗加工到镜面精加工的完整切削需求谱系。

这种需求结构带来了两个结果:一是刀具品类齐全,从常规的硬质合金铣刀、数控车刀片,到高端的金刚石刀具、CBN刀具、整体钨钢立铣刀都能找到现货或快速定制渠道;二是服务响应快,广州本地的数控刀具厂家和切削工具供应商通常能提供上门试切、参数调试、刀具重磨等配套服务,这对交期紧张的订单尤其关键。
主流数控刀具品类与适用场景对照
把刀具按结构和用途拆开看,采购时的判断会清晰很多。
- 硬质合金铣刀:以碳化钨为基体、钴作粘结相,是通用性最强的铣削工具。适合钢件、铸铁、不锈钢的平面、侧面、槽位加工。晶粒度越细(亚微米、超细晶粒),硬度和耐磨性越高,适合高硬度材料或高速切削。
- 钨钢立铣刀:包括平底、球头、圆鼻(R角)等型式,广泛用于模具型腔、电极、轮廓清角。加工HRC50以上淬硬钢时,需要搭配高刚性刀柄和合理的小切深、高转速策略。
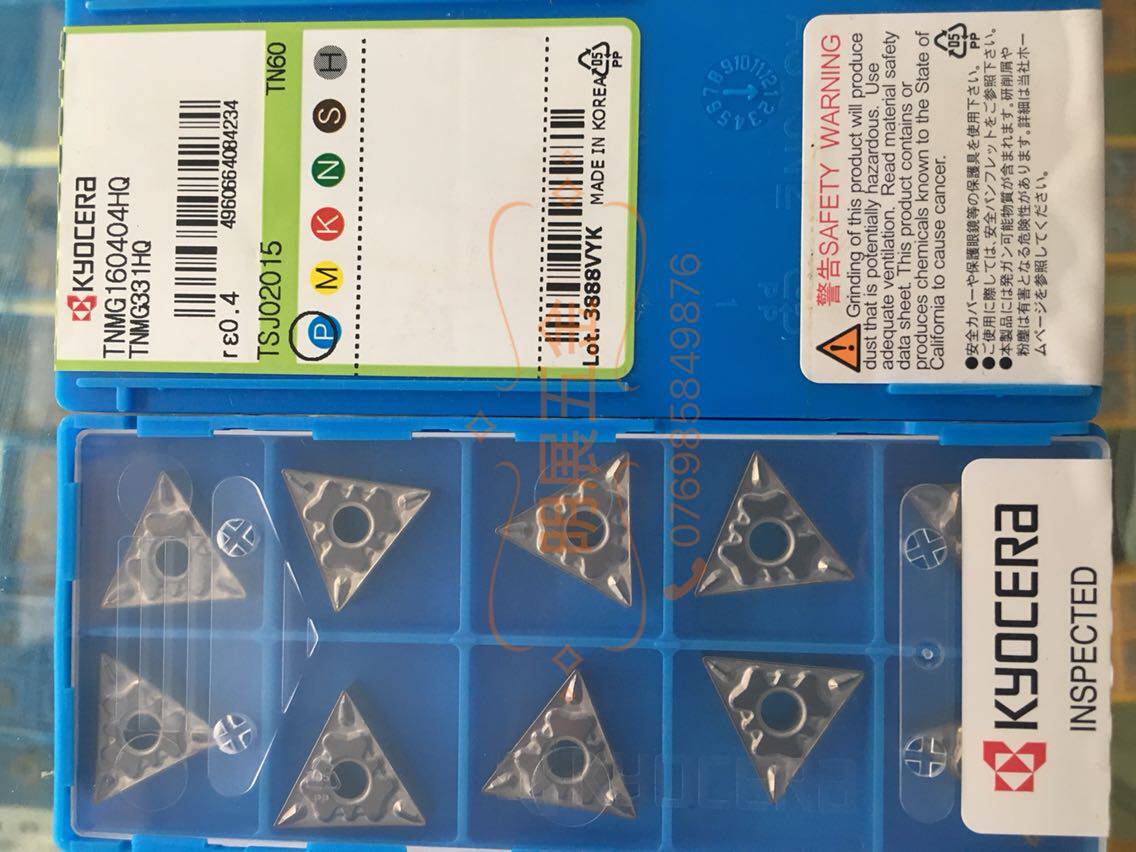
- 数控车刀片:按ISO标准分为P(钢)、M(不锈钢)、K(铸铁)、N(有色金属)、S(高温合金/钛合金)、H(淬硬钢)六大材料组。选刀片的第一步不是看价格,而是确认工件材料落在哪个组。
- 数控刀柄:BT、HSK、ER夹头、液压刀柄、热缩刀柄各有适用区间。高转速精加工优先考虑动平衡等级和夹持精度,重切削则看重刚性与扭矩传递。
- 涂层刀具:TiAlN、AlCrN、TiCN、DLC以及CVD金刚石涂层,主要解决耐磨、耐高温和抗粘刀问题。不锈钢铁屑易粘,AlCrN往往比普通TiN更合适。
- 金刚石刀具(PCD):面向铝合金、铜合金、石墨、碳纤维复合材料的镜面加工,寿命可达硬质合金的数十倍,但不宜用于加工钢件。
- 非标刀具定制:当标准品无法满足复合台阶、特殊槽型、异形轮廓或特定机床接口时,非标成型刀能在一次装夹中完成多道工序,减少换刀次数。
不同下游行业对刀具的隐性要求
同样一把铣刀,在不同行业里的评价标准完全不同。理解这一点,能避免"参数看起来一样、用起来差很多"的问题。
- 汽车零部件:批量大、节拍紧,看重刀具寿命的一致性和换刀周期的可预测性,缸体、变速箱壳体加工常用高刚性面铣和复合钻。
- 3C电子与精密结构件:以铝合金、不锈钢小件为主,追求高转速下的表面光洁度和尺寸稳定性,对刀柄动平衡和小径刀具的跳动值要求苛刻。
- 模具制造:深腔、窄槽、清角多,需要长径比大的球头刀和圆鼻刀,同时对刀具抗振性要求高。
- 医疗器械:钛合金、钴铬合金、PEEK等材料并存,切削温度高、导热差,通常需要高压内冷配合AlTiN类涂层。
- 航空航天与轨道交通:高温合金、钛合金、铝合金大型结构件,倾向使用陶瓷刀片、CBN和专用圆角铣刀,重视工艺稳定性与过程可追溯。
- 五金与紧固件:成本敏感,多用标准化车刀片和丝锥,关注的是批量采购单价与重磨复用率。
- 新能源电池与电机:铝壳、汇流排、硅钢片加工,对毛刺控制和刀具无磁污染有明确要求。
选型四步法:材料、工况、机床、成本
很多加工问题其实在选刀阶段就已埋下。建议按下面的顺序推进:
第一步,确认工件材料与硬度。是45号钢、304不锈钢、球墨铸铁,还是6061铝合金、TC4钛合金?硬度是调质态还是淬火态?这决定了基体牌号与涂层方向。
第二步,评估工况与机床条件。机床刚性、主轴转速上限、是否有内冷、夹具稳定性都会改变刀具表现。老机床刚性不足时,盲目上高硬度涂层刀具反而容易崩刃。
第三步,匹配几何参数。螺旋角影响排屑与切削力,前角影响锋利度和刃口强度,容屑槽决定深腔加工时是否堵屑。铝合金宜用大螺旋角抛光槽,淬硬钢则倾向负前角和强化刃口。
第四步,算综合成本而非采购单价。一把单价更低的刀,如果寿命只有一半、换刀频繁,单件成本反而更高。合理做法是记录刀具寿命、加工件数、重磨次数,用"单件刀具成本"作为对比指标。
非标刀具定制:流程与常见误区
非标定制是广州数控刀具供应商的强项之一,但定制不等于随便画图。规范的流程通常包括:
- 提供零件图纸、机床型号、现有工艺痛点和目标节拍;
- 供应商进行工艺可行性评估,确认刀具结构、材料和涂层方案;
- 给出方案与报价,明确交期与验收标准;
- 小批量制作并安排试切,记录切削参数和寿命数据;
- 试切合格后转入批量交付,并保留参数档案便于后续复购。
常见误区有三个:一是只给图纸不给机床信息,导致刀具接口或长度不匹配;二是只比价格不看试切数据,批量生产后出现尺寸漂移;三是忽略重磨服务,非标刀具一次性使用会显著抬高成本。
如何筛选靠谱的广州数控刀具厂家
判断一家切削工具供应商是否值得长期合作,可以重点看几个维度:
- 加工与检测能力:是否有数控工具磨床、涂层设备、刀具检测仪(如对刀仪、投影仪),直接决定精度一致性。
- 库存与交付:常规硬质合金铣刀、数控车刀片是否有现货,非标定制的平均交期是多少天。
- 技术支持:能否提供上门试切、参数优化和失效分析,而不仅仅是报价发货。
- 品类覆盖:从刀具到刀柄、夹头、配件能否一站式供应,减少多头采购的沟通成本。
- 重磨与回收:是否提供刀具重磨、涂层修复服务,这对高价值非标刀具尤为重要。
- 批次稳定性:批量供货时材质与几何参数是否稳定,是否有完整的质量追溯记录。
数控刀具批发与库存管理的实用建议
对用量较大的工厂来说,刀具管理本身就是一门成本课。比较有效的做法包括:按ABC分类法区分高价值非标刀与通用标准件,前者做少量安全库存,后者做批量采购;建立刀具寿命台账,按加工件数而不是按日历周期更换;对易崩刃工序做专项记录,反向优化切削参数;与供应商约定紧急补货机制,避免因一把刀停线。
在价格层面,批量采购确实能降低单价,但前提是材质与批次一致。若供应商为压低报价更换基体牌号或涂层工艺,短期省下的钱往往会在寿命和表面质量上成倍还回去。
常见问题解答
Q:广州数控刀具的价格差异为什么这么大?
主要差在基体晶粒度、钴含量、涂层工艺、几何精度和检测标准。同样是四刃钨钢立铣刀,跳动值和寿命可能相差数倍。
Q:不锈钢加工总是粘刀怎么办?
优先考虑大前角、锋利刃口配合AlCrN涂层,同时提高切削速度、避免过低进给造成挤压,并确保冷却充分。
Q:铝合金镜面加工选金刚石刀具还是涂层铣刀?
批量大、要求高光泽长寿命,选PCD金刚石刀具;小批量或形状复杂的,可用金刚石涂层硬质合金铣刀作为折中方案。
Q:非标刀具定制的最小起订量和交期一般是多少?
取决于结构复杂度,简单成型刀可单件起订,交期通常在数天到两周之间,具体需与厂家确认。
结语
广州数控刀具的采购,本质上是一次工艺决策,而不是简单的比价。把工件材料、机床条件、加工节拍和综合成本这四件事想清楚,再去评估硬质合金铣刀、数控车刀片、涂层刀具或非标定制的具体方案,才能真正把刀具从"耗材"变成"效率工具"。选择一家能提供选型建议、试切支持和重磨服务的切削工具供应商,往往比单次采购省下的几个百分点更有价值。