广州数控刀具选购指南:从硬质合金铣刀到非标定制的一站式解决方案
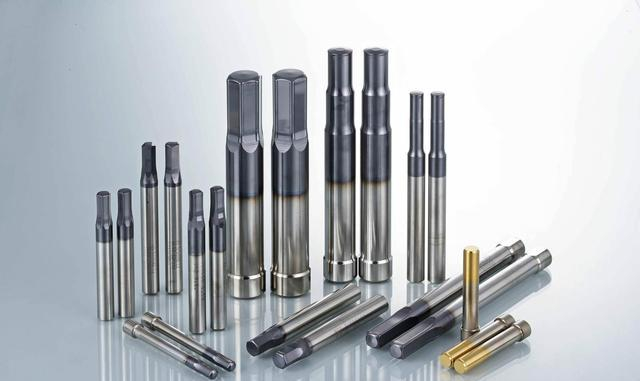
广州及珠三角地区聚集了汽车零部件、3C电子、精密模具、医疗器械、五金紧固件、家电制造等大量加工型企业,这些行业对加工精度、表面质量和生产效率的要求逐年提高,而决定加工结果的关键变量之一,就是数控刀具的选型与品质。作为一家深耕切削工具领域的数控刀具厂家,金锐数控刀具(gzjiro.com)长期服务于华南制造业客户,本文结合实际加工场景,系统梳理广州数控刀具的品类、选型逻辑、涂层技术与非标定制流程,帮助采购与工艺人员少走弯路。
一、为什么广州数控刀具市场需求持续旺盛
广州地处粤港澳大湾区核心位置,周边半径一百公里内覆盖了模具、汽配、消费电子、医疗器械、家电、五金等完整产业链。这些行业的共同特点是:批量大、节拍快、对尺寸一致性敏感。以手机中框和新能源汽车电池托盘为例,铝合金件加工需要高转速、大切宽的钨钢立铣刀来保证金属去除率;而模具行业的淬硬钢加工(HRC50以上)则更依赖涂层刀具与金刚石刀具的配合使用。

加工材料越复杂,对刀具的要求就越细分。如今一个中等规模的机加工车间,常用刀具规格动辄上百种,涵盖硬质合金铣刀、数控车刀片、钻头、铰刀、丝锥、数控刀柄等。规模化的需求催生了成熟的本地供应体系,也让广州数控刀具批发在交期和成本上具备了明显优势。
二、主流数控刀具品类及其适用场景
不同刀具对应不同的加工任务,采购前先明确「加工什么材料、用什么设备、要求什么精度」,比单纯比价更重要。
- 硬质合金铣刀 / 钨钢立铣刀:基体为碳化钨钴合金,刚性与耐磨性优于高速钢。适合钢件、不锈钢、铝合金、铸铁的平面、侧面、沟槽与型腔加工。常用规格从Φ1mm微径刀到Φ20mm以上大直径刀,刃数分为2刃(铝用排屑好)、3刃(通用)、4刃(钢件精加工)等。
- 数控车刀片:按ISO标准分为P(钢)、M(不锈钢)、K(铸铁)、N(有色金属)、S(高温合金/钛合金)、H(淬硬钢)六大类。选用时需匹配刀片材质牌号、槽型与断屑范围,才能兼顾断屑稳定与刀具寿命。
- 涂层刀具:通过PVD或CVD工艺在刀具表面沉积TiN、TiCN、TiAlN、AlCrN等硬质膜层,可显著提升耐热性与抗磨损能力。AlCrN涂层在干式切削和高速加工中表现尤为突出。
- 金刚石刀具(PCD/金刚石涂层):硬度接近天然金刚石,适合铝合金、铜合金、石墨、碳纤维复合材料(CFRP)以及玻璃、陶瓷等高硬度非金属材料的高光加工,能有效抑制积屑瘤,获得镜面级表面质量。
- 数控刀柄:包括BT30/BT40/BT50、HSK、ER弹簧夹头、液压刀柄、热缩刀柄等。刀柄的径向跳动直接影响加工精度,高精度液压刀柄与热缩刀柄可将跳动控制在0.003mm以内,是精密加工与高速加工的常见配置。
三、按加工行业匹配刀具的实用思路
广州数控刀具的应用面极广,下面按几个典型行业给出选型方向,供工艺人员参考。
- 汽车与新能源汽车零部件:发动机缸体、变速箱壳体多为铸铁与铝合金,适合用K类刀片配面铣刀盘;电池托盘、电机壳体的铝合金型材加工,宜选用大螺旋角、抛光槽的铝专用钨钢立铣刀,配合MQL微量润滑可减少粘刀。
- 精密模具:型腔深、清角多,需要长颈铣刀与球头铣刀配合;淬硬后精加工(HRC55~62)建议使用CBN或高硬度涂层刀具,并控制每齿进给量以保护刃口。
- 3C电子与医疗器械:不锈钢、钛合金小零件加工对尺寸精度要求严苛,微径硬质合金铣刀搭配高精度热缩刀柄是主流方案;骨科植入物等钛合金件则更关注刀具的抗粘接与散热能力。
- 五金、紧固件与轴承齿轮:批量大、节拍快,通常采用数控车刀片与成型刀具组合,通过提高切削参数与缩短换刀时间来摊薄单件成本。
- 工程机械、轨道交通与船舶重工:大型结构件加工余量大,重载铣削对刀具的抗冲击性要求高,宜选用强刃口处理、韧性基体的粗加工刀具。
四、非标刀具定制:解决标准品覆盖不到的工序
实际生产中经常会遇到标准刀具无法胜任的情况,例如复合台阶孔、特殊成型轮廓、深腔清根、需带内冷孔的加长刀具,或者设备刀位受限要求一把刀完成多道工序。此时非标刀具定制就成为提效的关键手段。
一套规范的非标定制流程通常包括:
- 明确加工材料、机床型号、转速与进给范围、现有工艺痛点;
- 提供零件图纸或工序图,标注关键尺寸、公差与表面粗糙度要求;
- 刀具厂家完成几何设计,确定直径、刃长、刃数、螺旋角、芯厚与刃口处理方式;
- 打样试切,根据实测寿命与表面质量调整参数或槽型;
- 小批验证通过后转入批量生产,并建立规格档案便于后续复购。
非标定制的价值不只是「能做出来」,更在于把原本需要多把刀具、多次装夹的工序合并,减少换刀次数与非加工时间。对于年用量稳定的工序,定制刀具摊薄到单件的成本往往比通用刀具更低。
五、挑选广州数控刀具供应商要看哪些硬指标
市场上切削工具供应商数量众多,价格差异也很大,建议从以下几个维度评估:
- 材质与工艺可追溯:基体牌号、涂层类型、硬度与抗弯强度是否有明确标注,能否提供批次检测数据。
- 精度控制能力:刀具外径公差、端面跳动与动平衡等级,是判断产品一致性的核心指标。
- 库存与交期:常用规格是否备有现货,紧急订单能否当日或次日发出,直接影响停机损失。
- 技术支持:是否具备现场试切、参数优化与失效分析能力。刀具问题往往出在参数匹配上,而非刀具本身。
- 定制响应速度:从图纸到打样的周期越短,越有利于工艺验证与产线爬坡。
作为扎根广州的数控刀具厂家,金锐数控刀具在硬质合金铣刀、数控车刀片、涂层刀具、金刚石刀具及数控刀柄等品类上具备稳定的供货能力,同时承接各类非标刀具定制,并可配合客户完成参数调试与工艺优化。对于用量较大的企业,还可通过数控刀具批发的方式降低采购成本,减少多头对接的管理负担。
六、日常使用中的几个降本小建议
- 建立刀具寿命台账,记录每把刀的加工件数与失效形式,用数据判断是刀具选型问题还是参数问题。
- 粗加工与精加工分开选刀,不要用一把刀硬扛全部余量,往往省下的刀具钱抵不上工时损失。
- 加工铝合金时注意排屑空间,螺旋角与刃数选择不当会造成粘刀和表面拉伤。
- 刀柄定期检测跳动,超过0.01mm就应检修或更换,否则再好的刀具也做不出稳定精度。
- 与供应商保持技术沟通,新批次的材质或涂层升级往往能带来意外的效率提升。
结语
数控刀具看似是车间里的消耗品,实际上直接决定了加工效率、良率和单件成本。从硬质合金铣刀的常规选型,到涂层刀具、金刚石刀具在难加工材料上的应用,再到非标刀具定制对复杂工序的整合,背后考验的是供应商的产品体系与技术服务能力。如果您正在为广州数控刀具的选型、比价或定制方案寻找可靠对接方,欢迎访问 gzjiro.com 了解详细规格与样品支持,用一次试切验证一把刀的真实表现。