广州数控刀具采购指南:硬质合金铣刀、数控车刀片选型与非标刀具定制要点
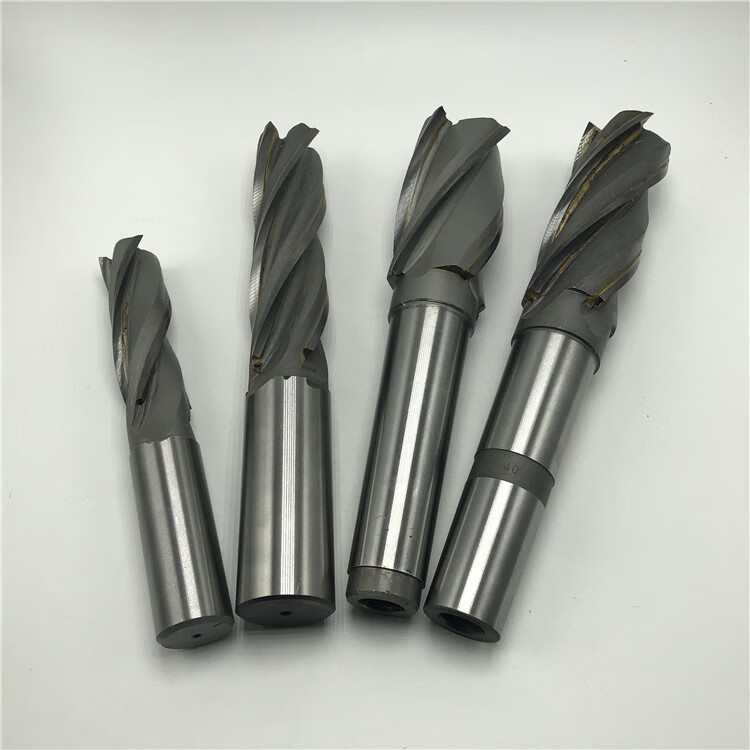
在珠三角制造业的版图上,广州及其周边城市群聚集了汽车零部件、精密模具、3C 电子、家电五金、医疗器械等大量加工型企业。机床决定加工能力的上限,而刀具决定这个上限能发挥出多少。同样一台加工中心,换上不同品质的硬质合金铣刀与数控车刀片,加工效率、表面粗糙度和单件成本可能相差两倍以上。也正因如此,广州数控刀具的选型与采购,逐渐成为许多工厂技术部门和采购部门共同关注的话题。
本文从刀具品类、材质与涂层、行业适配、非标刀具定制以及供应商评估几个维度展开,帮助正在寻找切削工具供应商的读者建立一套相对完整的判断框架。
一、广州数控刀具的主要品类与各自的能力边界
数控刀具并非单一产品,而是一套围绕“切削”这个动作形成的工具系统。从加工方式看,常见品类大致可以分成以下几类:
- 铣削类:硬质合金铣刀、钨钢立铣刀、球头铣刀、圆鼻铣刀、面铣刀、玉米铣刀等,用于平面、侧壁、型腔、曲面加工。
- 车削类:数控车刀片(如 CNMG、WNMG、DCMT、CCMT、TNMG 等 ISO 标准型号),配合车刀杆完成外圆、端面、内孔、切槽与螺纹加工。
- 孔加工类:整体硬质合金钻头、U 钻、铰刀、丝锥、镗刀,用于钻孔、扩孔、精铰与螺纹成形。
- 刀柄系统:BT30/BT40/BT50、HSK、ER 弹簧夹头刀柄、液压刀柄、热缩刀柄、侧固式刀柄等,是刀具与主轴之间的连接基础。
- 超硬刀具:金刚石刀具(PCD)与立方氮化硼刀具(CBN),分别面向有色金属、非金属材料和淬硬钢、铸铁的精加工。
很多加工现场的效率问题,根源并不在机床,而在于“用什么刀干这件事”没有匹配好。例如用普通钨钢立铣刀去加工高硅铝合金,刀具寿命会急剧下降;用金刚石刀具去切削钢材,则会因为金刚石中的碳与铁发生化学反应而快速失效。理解品类的边界,是选型的第一步。
二、材质与涂层:决定刀具寿命的两个关键变量
硬质合金的主体是碳化钨(WC)加钴(Co)粘结相,因此行业内也常把硬质合金刀具称作钨钢刀具。通过调整钴含量与晶粒度,可以衍生出从高硬度精加工到高韧性粗加工的多种牌号。行业通用的 ISO 分类把材质划分为 P、M、K、N、S、H 六大类,分别对应钢件、不锈钢、铸铁、有色金属、高温合金与钛合金、淬硬钢。
在基体之上,涂层刀具是提升耐磨性与耐热性的主要手段。常见的涂层类型包括:
- TiN(氮化钛):通用型涂层,成本低,适合中低速加工。
- TiCN(碳氮化钛):硬度更高,耐磨性好,常用于铣削与攻丝。
- TiAlN / AlTiN(氮化铝钛):高温稳定性突出,适合干式切削与高速加工,是硬质合金铣刀的主流涂层。
- AlCrN(氮化铝铬):抗氧化与抗粘结性能好,在模具钢与不锈钢加工中表现稳定。
- DLC 与金刚石涂层:摩擦系数低,适合铝合金、石墨、复合材料等易产生积屑瘤的工况。
涂层并非越厚越好。过厚的涂层会增加刃口钝圆半径,对微小径刀具和精加工刀具反而有害。这也是为什么同一款硬质合金铣刀,粗加工与精加工版本往往采用不同的涂层厚度与刃口处理方式。
三、不同下游行业如何选择广州数控刀具
广州数控刀具的应用场景高度分散,不同行业对刀具的诉求差异明显。以下按行业维度做简要梳理,供选型时参考:
- 汽车与新能源汽车零部件:铝合金壳体、变速箱阀体、电机端盖大量使用 PCD 金刚石刀具与高硅铝合金专用铣刀;转向节、曲轴、齿轮等钢件则以数控车刀片和硬质合金立铣刀为主,强调节拍与寿命一致性。
- 精密模具:模具钢、预硬钢、淬硬钢加工需要圆鼻铣刀、球头铣刀与高刚性刀柄配合,深腔加工还要考虑刀具悬伸与振动抑制。
- 3C 电子与通讯设备:手机中框、散热件、笔电外壳以铝合金、不锈钢、钛合金为主,微小径钨钢立铣刀、微小钻头与高转速刀柄需求集中,对跳动精度要求通常在 0.005 mm 以内。
- 医疗器械与生物制品装备:不锈钢、钛合金、钴铬合金零件多,切削温度高、易加工硬化,通常选用 M 类或 S 类材质配合 AlTiN 涂层刀具。
- 五金、紧固件、弹簧与金属制品:批量大、单价敏感,倾向使用标准数控车刀片与数控刀具批发渠道来摊薄单件成本。
- 家电、电气机械与电机:硅钢片、铸铝件、铜排加工中,金刚石刀具与陶瓷刀具各有其位。
- 工程机械、船舶与轨道交通:大型铸锻件余量大,粗加工阶段更看重刀具的抗冲击性与刀片可转位次数。
- 纺织机械、印刷包装设备与通用设备:零件材质跨度大,往往需要一家能够提供多材质配套方案的切削工具供应商。
可以看出,所谓“好用的广州数控刀具”,从来不是某个固定答案,而是与工件材质、机床刚性、夹具状态、批量大小共同决定的动态结果。
四、非标刀具定制:标准品解决不了的那部分问题
标准刀具能覆盖大约七八成的常规加工需求,但剩下的部分往往正是利润最高、也最让工艺工程师头疼的环节。非标刀具定制通常出现在以下几种情况:
- 结构受限:零件型腔过深、干涉区过多,标准刀具无法到达加工位置。
- 工序复合:希望把钻孔、倒角、锪面合并为一把复合刀具,减少换刀次数与设备占用。
- 材质特殊:石墨、碳纤维复合材料、高硅铝合金、高温合金等需要专门的槽型与刃口角度。
- 精度与寿命要求高:需要特定螺旋角、不等分齿、内冷通道或特殊刃口钝化处理。
- 微小径与异形轮廓:如 0.5 mm 以下微钻、成型轮廓刀、非标螺纹刀。
判断一家数控刀具厂家是否具备定制能力,可以重点看三个环节:是否有可用的图纸评审与工艺沟通流程;是否能提供材质牌号与涂层的明确说明;是否在交货前完成尺寸与跳动的检测。定制刀具的价值不只体现在“能做出来”,更体现在批次之间的稳定性。
五、数控刀柄与装夹精度:容易被忽视的效率放大器
刀具再好,如果刀柄跳动超标,刃口受力不均,寿命会成倍下降。数控刀柄的选择需要在精度、刚性、动平衡和操作便利性之间做权衡:
- ER 弹簧夹头刀柄:通用性强、成本低,适合钻头、铰刀与一般铣削,跳动通常在 0.01~0.02 mm 量级。
- 液压刀柄:夹持精度高、减振效果好,适合精铰与高表面质量要求工况。
- 热缩刀柄:刚性与同心度表现优异,适合高速精加工与深腔加工,但需要专用加热设备。
- 侧固式与强力刀柄:适合粗加工与大切削负荷场景。
在高速加工中心上,刀柄的动平衡等级同样关键。转速越高,微小的不平衡量带来的离心力越明显,最终反映为振纹、崩刃和主轴轴承的额外磨损。
六、如何评估一家广州数控刀具供应商
广州及周边从事数控刀具批发与零售的商家数量不少,但能力层次差别较大。采购时可以围绕以下几点做横向比较:
- 产品线完整度:能否同时提供硬质合金铣刀、数控车刀片、数控刀柄、金刚石刀具与涂层刀具,减少多头采购的沟通成本。
- 材质与批次一致性:关注牌号是否标注清晰,同一型号不同批次的实际切削表现是否稳定。
- 技术支持能力:是否愿意了解工件材质、机床型号与当前参数,并给出切削参数建议,而不只是报价。
- 库存与交期:常用规格是否有现货,非标刀具定制的打样与量产周期是否可控。
- 检测与追溯:是否具备投影仪、对刀仪等检测手段,能否提供关键尺寸的检测记录。
以广州本地的金锐数控刀具(gzjiro.com)为例,其经营思路是围绕珠三角加工企业的实际需求,把标准刀具供应与非标刀具定制结合起来,覆盖从铣削、车削到刀柄系统的常见配套。对采购方而言,真正有价值的信息仍是样品试切数据和批量使用后的寿命统计,而非单纯的单价对比。
七、现场使用中的常见问题与判断方法
刀具失效的表现不同,对应的调整方向也不同。以下是一些常见的对应关系:
- 刃口崩缺:多为切削参数过激、机床刚性不足或刀具悬伸过长,可优先降低每齿进给或缩短悬伸。
- 月牙洼磨损:切削温度过高,考虑降低线速度或改用耐热性更好的涂层。
- 积屑瘤:常见于铝合金和低碳钢加工,提高线速度、加大前角或改用 DLC/金刚石涂层通常有效。
- 振纹与让刀:多为系统刚性不足,可从刀柄、夹具、刀具齿数与切削深度几个方向排查。
- 加工硬化:不锈钢与高温合金常见,应避免刃口在硬化层反复摩擦,保持足够的每齿进给。
建议车间建立简单的刀具寿命台账,记录型号、材质、涂层、切削参数与更换时的加工件数。数据积累到一定量后,选型就不再依赖经验猜测。
八、关于广州数控刀具的常见问题
问:硬质合金铣刀和高速钢铣刀怎么选?
高速钢刀具韧性好、成本低,适合低速、小批量、易冲击的工况;硬质合金铣刀硬度和耐热性更高,适合数控机床上的高速切削。批量生产与数控加工场景,通常优先考虑硬质合金。
问:涂层刀具磨损后还能重磨吗?
可以重磨,但重磨会去掉原有涂层,刃口尺寸与涂层性能都会变化。重磨后一般用于要求较低的工序,或重新做涂层处理。
问:金刚石刀具能加工钢材吗?
不建议。金刚石在高温下会与铁族元素发生化学反应,导致急剧磨损,主要适用于铝合金、铜合金、石墨、复合材料等非铁材料。
问:数控刀具批发如何控制质量波动?
重点在供应商的进货渠道与牌号管理。优先选择能明确说明材质来源、提供检测数据、并愿意接受试切验证的渠道,避免单纯以低价为决策依据。
问:非标刀具定制的周期一般多久?
取决于结构复杂程度与是否涉及特殊材质、涂层,通常需要先确认图纸与工艺方案,再安排打样与批量生产,建议在项目排期时预留试切调整的时间。
九、结语
广州数控刀具的选择,本质上是一次围绕“工件—机床—刀具—参数”的系统匹配。硬质合金铣刀、钨钢立铣刀、数控车刀片、数控刀柄、涂层刀具与金刚石刀具各自有明确的能力范围,把它们放在合适的工况里,效率提升往往立竿见影;放错位置,再贵的刀具也只是消耗品。
对于采购方来说,把选型标准从“单价”转向“单件加工成本”,把供应商从“卖货的”变成“能一起解决工艺问题的”,才是长期更划算的做法。无论是标准刀具的稳定供应,还是非标刀具定制的快速响应,找到一家理解本地制造业节奏的切削工具供应商,往往比多比较几个点的价格更有意义。